
自动上下料系统怎么选?从单机到产线的配置逻辑
 2026-11-02 15:18:50
 浏览量: 660
 作者:青岛奇力达
很多工厂在规划自动上下料时,容易陷入一个误区:要么只买单机,要么直接上整线。 实际上,自动上下料系统的配置应该根据机床数量、节拍要求和换产频率来定。
一、单机自动上下料:最适合起步的方案
适用场景:1-2台机床,产品相对固定,预算有限。
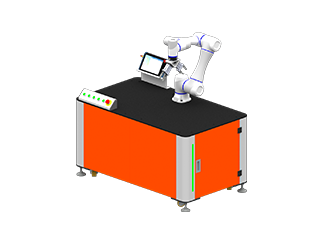
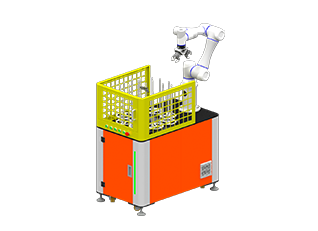
配置:一台机械手臂(桁架或关节)+ 末端夹具 + 简易料仓 + 机床通信。
优势:投入低、部署快、风险小。可以先验证效果,再决定是否扩展。
注意:单机方案也要考虑未来扩展的可能性,选择模块化设计的上下料机构,后续可以方便地接入更多机床。
二、多机联线自动上下料:1托2或1托N
适用场景:3-5台机床,产品品种中等,希望进一步提升人工效率。
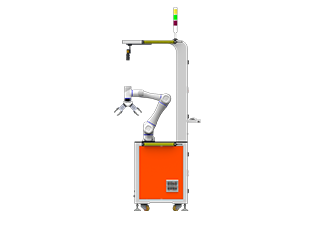
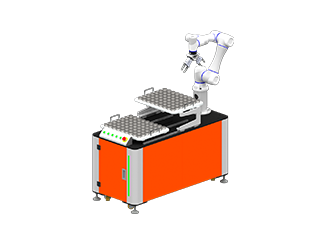
配置:一台机器人服务多台机床,配合行走轴或直线导轨。机器人安装在直线导轨上,工作半径覆盖所有机床。
优势:人工效率最大化,一人看管多台设备。
关键点:需要做好机床之间的节拍平衡。如果某台机床加工时间过长,机器人会在那里等待,影响整体效率。
三、产线级自动上下料系统:全流程集成
适用场景:5台以上机床,多工序连续加工,追求无人化或少人化。
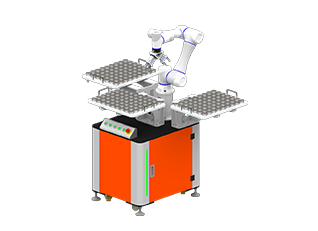
配置:多台机器人/机械手 + 输送线 + 料仓 + 清洗/检测工位 + 集中控制系统。
关键能力:
与多台机床的通信协调(PLC信号交互)
工件在各工序之间的姿态控制
异常报警与自动停机
生产数据采集
据行业实践,一套设计良好的产线级自动上下料系统,可以将12台加工中心的每班操作工从4人压到1人,设备利用率从约65%提升到90%。
四、选型核心原则
原则一:从单机验证,再逐步扩展
不要一上来就上整线。先用一台机床验证上下料机构的效果和稳定性,确认节拍、良率、可靠性达标后,再扩展。
原则二:模块化设计优先
选择模块化的上下料机构,各模块在机械与电气上相对独立,后续扩展时不需要推翻重来。
原则三:通信能力是底线
上下料系统必须能与机床数控系统通信。如果机床没有标准通信接口,需要加装I/O模块或信号转换装置。
立即获取免费选型咨询+试机
 上一篇: 上下料机构是什么?一套完整的上下料机构包含哪些部分
 推荐新闻
-
自动上下料系统怎么选?从单机到产线的配置逻辑
 2026.11.02
-
上下料机构是什么?一套完整的上下料机构包含哪些部分
2026.10.26
-
青岛机床上下料改造服务:本地厂家上门诊断,免费试机
2026.10.21
-
车床上下料机器人改造:从手动卡盘到自动夹持
2026.10.21
-
上下料机器人夹具设计:抓得稳、换得快、不伤件
2026.10.21



 鲁公网安备37021402002273