
机床上下料机器人怎么选?一文说清核心参数与落地路径
 2026-09-17 11:37:09
 浏览量: 944
 作者:青岛奇力达
在数控加工车间,上下料是最基础也最繁琐的工序。一台车床或加工中心,每加工完一个工件就要开门、取件、装料、关门,周而复始。据行业观察,目前国内CNC自动上下料的渗透率仍不足20%,大量企业还在靠人工完成这道工序。
不是不想改,是不知道怎么改。本文从选型参数、改造路径到落地方式,一次性说清楚机床上下料自动化的核心要点。
一、上下料机器人选型:三个参数决定成败
很多工厂买机器人回来发现用不了,问题大多出在选型环节。负载、臂展、精度,这三个参数任何一个对不上,方案就落不了地。
负载:别卡着边界选。 工件标称5公斤,配上气动夹爪、旋转装置、线缆拖链,末端总重可能就超过8公斤。选型时要把工件、夹具、快换盘、管线全部算进去,再留出30%的安全余量。对于中小型零部件加工,12kg负载的协作机器人是当前较为主流的选择。
臂展:按运动路径核算。 机床工作台到料台的距离不能只量直线,机器人要绕过机床门框、避让刀塔,实际运动路径往往比直线距离多出20%-30%。臂展短了几厘米,整套方案就可能作废。
精度:够用就行。 普通车铣加工±0.05mm足够,精密磨削才需要±0.02mm级别。协作机器人的重复定位精度普遍可达±0.02mm,能够满足精密零件的装配精度要求,但不必为用不到的超高精度多花冤枉钱。
二、改造从哪下手:单机到产线的三步走
金属加工企业最常见的困惑是:“知道该上自动化,但不知道从哪开始。”遵循“从单机切入、验证效果、逐步扩展”的逻辑,是风险最低的路径。
第一步:单机替代。 一台机器人服务一台数控机床,替代人工上下料。这是投入最小、风险最低的切入点,适合初次尝试自动化的企业。典型投入在15-25万,回本周期约8-12个月。改造后人员从1人/台降至1人看管多台机床。
第二步:多机联线。 当单机验证效果后,采用“1托2”布局,一台机器人左右轮换服务两台机床,消除人工往返的时间浪费。据行业实践,协作机器人在“1托2”布局中,人员配置可节省50%以上,日均产出可从约750件提升至900件以上。
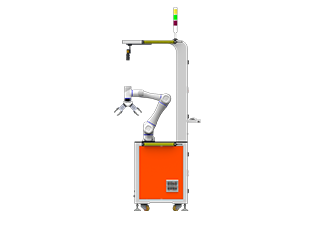
第三步:产线集成。 对于3台以上机床的场景,可考虑复合机器人方案,通过移动底盘实现跨机台流转,配合视觉系统完成精密取放,并与MES/PLC系统协同调度。
三、奇力达能提供什么
奇力达(青岛)精密机械有限公司前身成立于2009年,是一家从事工业机器人及自动化整体解决方案的研发与制造企业,主营机床上下料机械手、工业机器人、非标自动化设备等产品,已拥有200+客户群体、30+专利。
针对机床上下料场景,奇力达提供一站式系统集成服务:
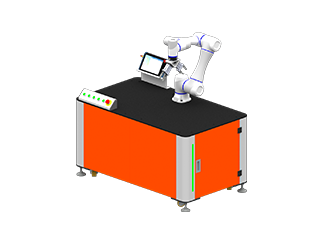
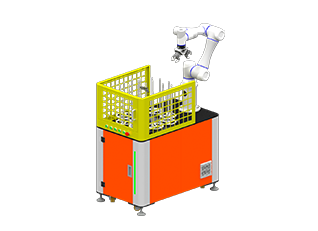
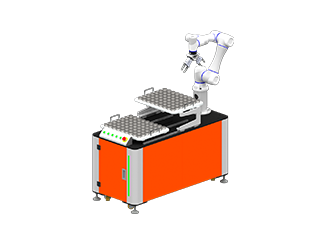
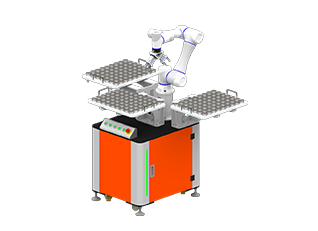
机器人本体选型。 以协作机器人或六轴工业机器人为核心,主流12kg负载覆盖中小型零部件的上下料需求。协作机器人的优势在于无需围栏隔离,可与工人同场作业,适合空间紧凑的车间布局。
定制末端夹具。 根据工件形状和材质,提供气爪、吸盘、电磁铁或多夹爪组合。夹具的设计直接影响抓取稳定性和换产效率。
机床通信接口。 实现机器人与数控系统、PLC的信号交互。机器人需要知道机床何时开门、何时卡盘松开、何时可以取件,这套通信逻辑是系统能否顺畅运行的关键。
安全防护配置。 协作机器人方案可采用简单防护,工业机器人方案则配备完整的安全围栏和光栅。
免费方案诊断与试机。 对于尚未接触过自动化改造的工厂,奇力达提供免费现场诊断和免费试机服务。技术团队上门评估工件特性、机床条件、节拍要求和空间布局,出具针对性的改造方案。
四、适合什么样的企业
这套方案最适合中小批量多品种的机加工车间。这类企业的典型特征是:机床台数在3-10台之间,产品型号需要经常切换,订单批量不大,夜班招工越来越困难。
对于这类企业,传统的大型工业机器人专线投入过高、部署周期长、换产调整不灵活。而协作机器人上下料方案在投入门槛、部署速度和换产便捷性上更为匹配。
如果你正在评估机床上下料自动化,可以先从一次免费的现场诊断开始——带着工件到现场试跑一遍,用实际节拍和精度来判断方案是否合适。
 上一篇: 青岛奇力达上下料机器人:从单机到产线的柔性自动化解决方案
 推荐新闻
-
机床上下料机器人怎么选?一文说清核心参数与落地路径
 2026.09.17
-
青岛奇力达上下料机器人:从单机到产线的柔性自动化解决方案
2026.09.16
-
机床上下料方案怎么选?协作机器人vs桁架机械手vs复合机器人
2026.09.15
-
上下料机器人怎么选?负载、臂展、精度三个关键参数一次讲透 - KILEDA
2026.09.10
-
青岛上下料机器人厂家,助力山东机加工自动化升级
2026.09.09



 鲁公网安备37021402002273